选型
从风管外径开始
请以毫米为单位测量风管实际外径,以便我们提供匹配接口。
风管外径400 mm
匹配接口400 mm
以实际外径 400 mm 的风管为例。随附配套成对法兰。
- 连接细节
- 设备随附配套公母法兰。确定接口尺寸时,只需实际风管外径;无需提供现有法兰尺寸或螺栓孔图纸。
- 材料
- 碳钢、304 不锈钢或 316 不锈钢。
- 运行条件
- 请说明火花来自焊接、激光切割还是打磨,并提供运行温度。
内部折流板改变气流方向,并在空气继续流向除尘器之前拦截夹带火花。
抽尘气流将金属火花带入壳体。内部折流板使气流沿流路改变方向。
与金属折流板表面接触,有助于炽热颗粒在气流进入下游除尘器前散热。
气流继续向下游流动,由除尘器过滤剩余悬浮粉尘。底部抽屉便于按需检查清理。
接口按您的风管外径匹配,并提供配套公母法兰。
气流转向时,金属表面拦截火花。
可拆卸底部抽屉便于检查清理。定期检查,并根据实际积灰及运行条件清理。
应用说明: 火花捕捉器有助于降低火花引起的火灾风险,但不能消除全部火灾风险。
请告知风管外径、产生火花的工艺和运行温度。随附配套公母法兰。
请以毫米为单位测量风管实际外径,以便我们提供匹配接口。
以实际外径 400 mm 的风管为例。随附配套成对法兰。
将设备安装在产生火花的工艺设备与除尘器之间的抽尘管道内。
请告知风管实际外径、火花来自焊接、激光切割还是打磨,以及运行温度。
焊接、切割或打磨可能将金属火花带入抽尘管道时,应安装于除尘器上游。
适用于焊接工位和机器人焊接单元的抽排系统,这些工况中热飞溅物和火花可能进入管道。
有助于减少到达下游滤筒或滤袋的火花数量。
适用于金属激光切割机的管道烟尘抽排,抽排气流可能夹带切割区域产生的炽热颗粒。
有助于减少从激光切割机到达除尘器的火花。
适用于连接中央除尘系统、会产生火花的金属打磨和去毛刺工位。
有助于减少经管道进入下游滤材的火花。
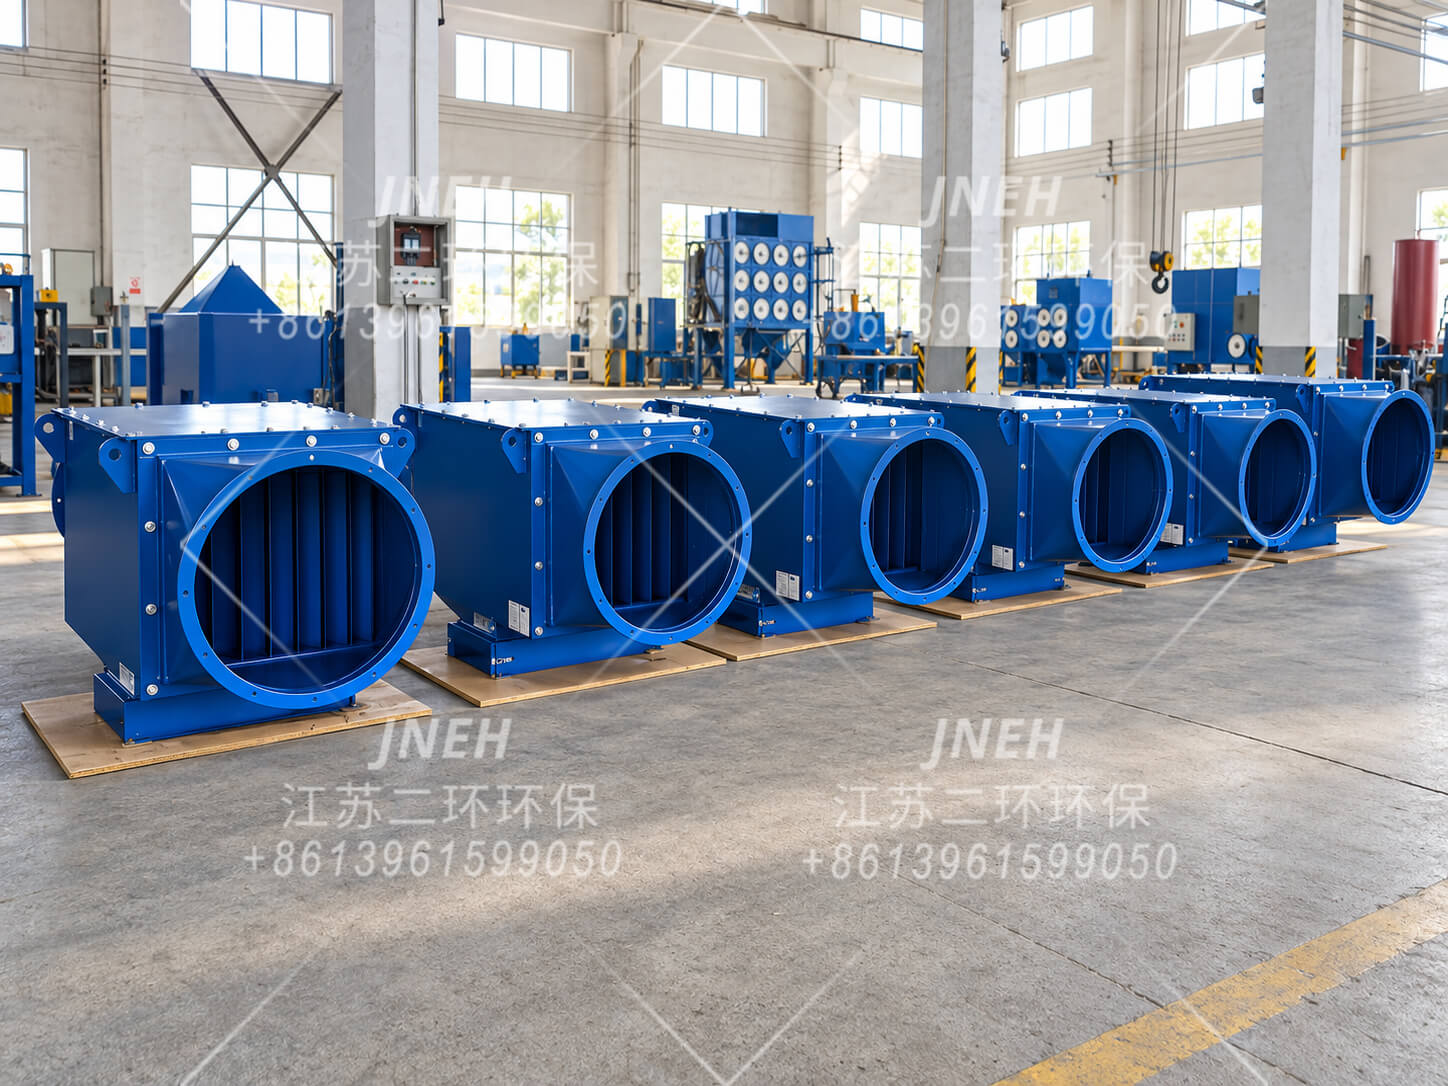
产品细节、风管布置和系统安装展示折流式火花捕捉器如何应用于工业抽尘系统。
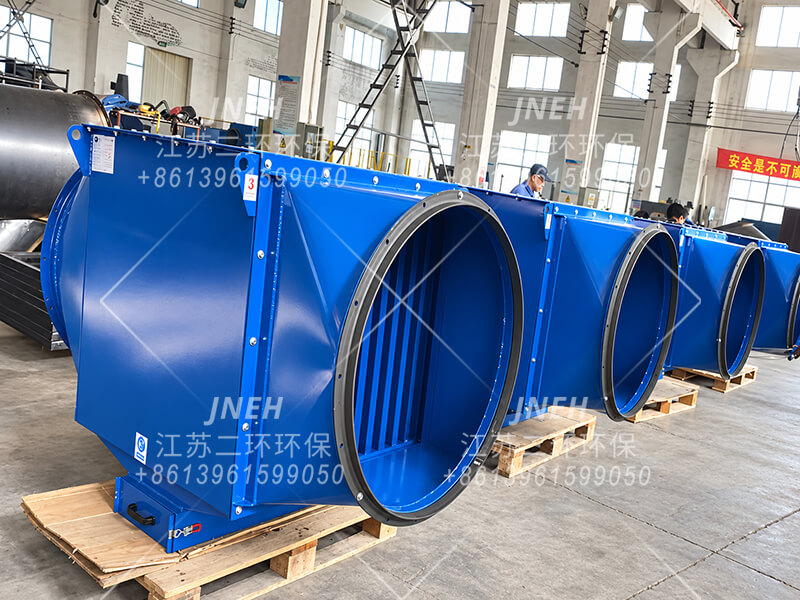
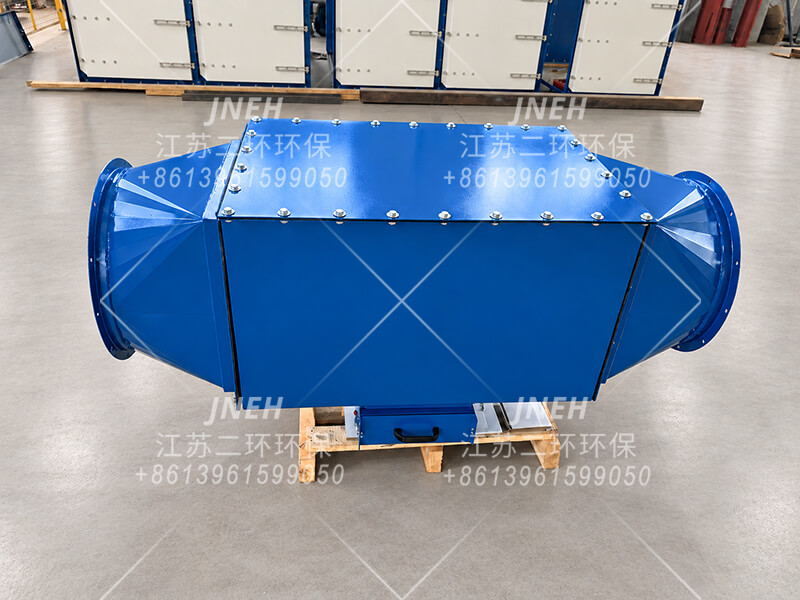
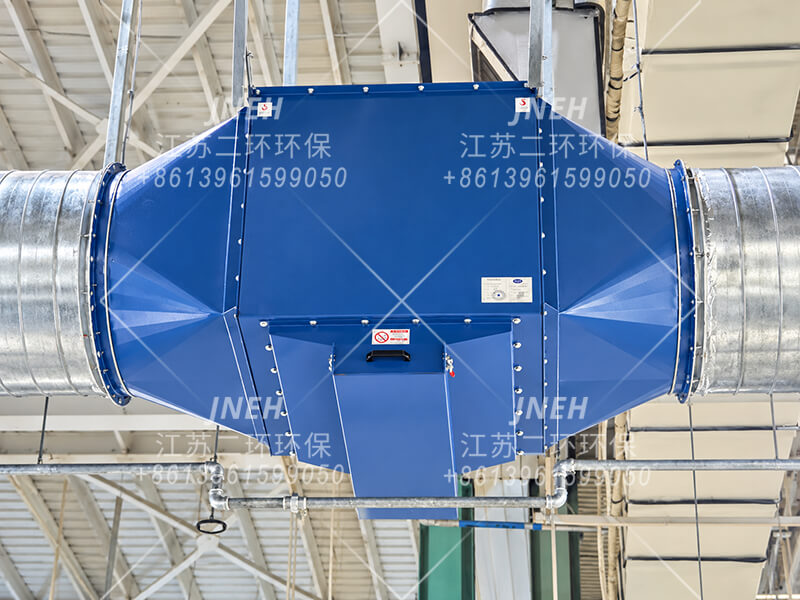
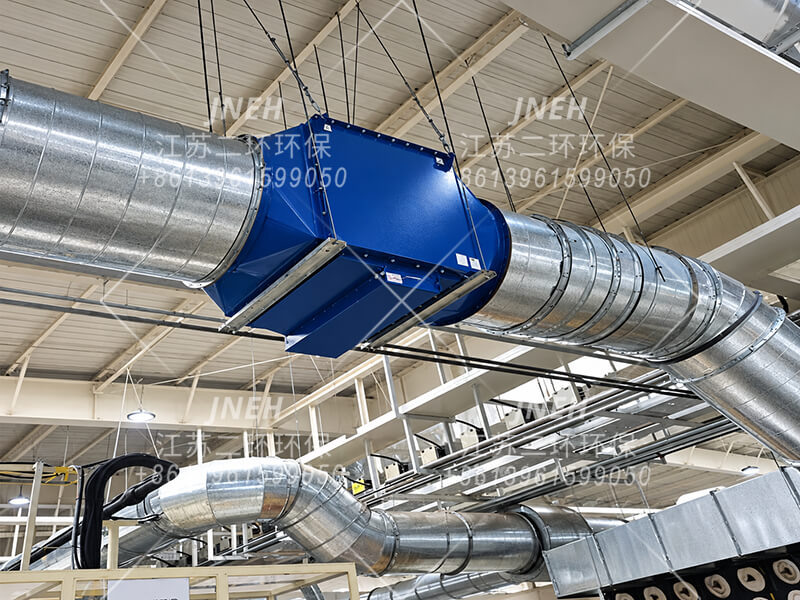
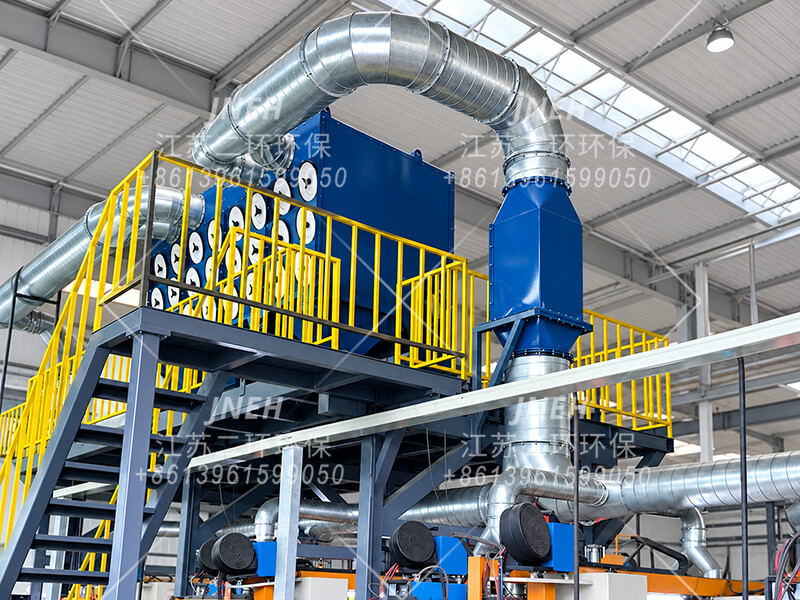
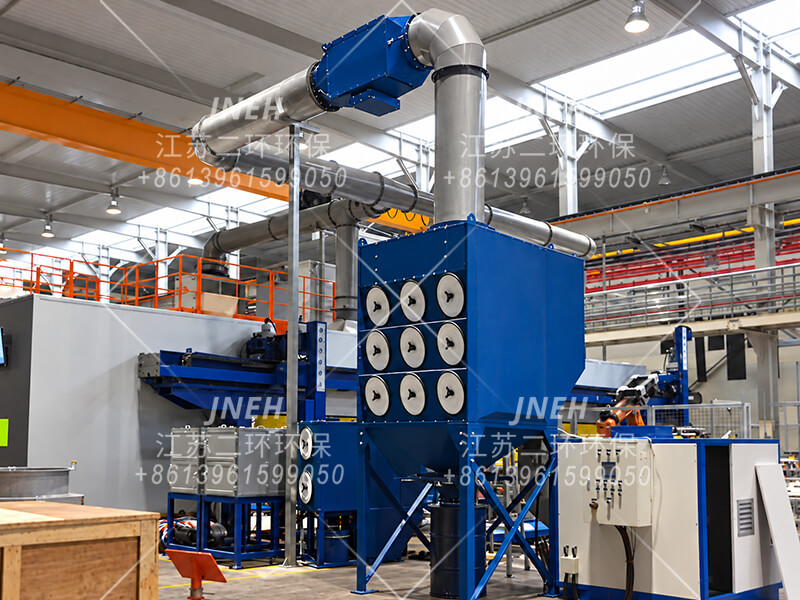
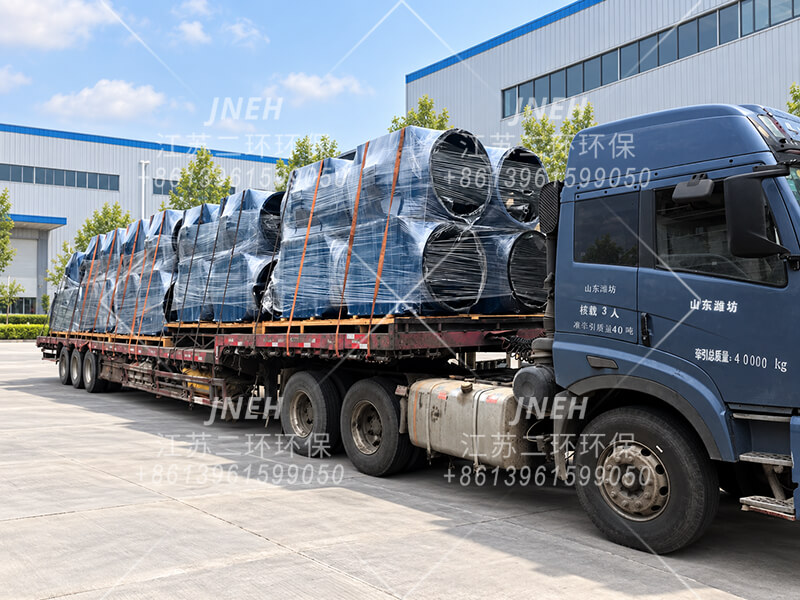
我们为包含多套抽尘系统的项目及 OEM 设备制造商批量供应折流式火花捕捉器。
每台设备均随附配套公母法兰。选型时请告知风管外径、产生火花的工艺和运行温度。
提供几项实用信息,即可帮助我们审核应用并准备报价。
只需提供以毫米为单位的风管实际外径。火花捕捉器随附配套公母法兰,无需提供现有法兰尺寸或螺栓孔图纸。
可考虑安装于除尘器上游的进风管道。请发送现场照片或风管草图,以便审核可用空间、支撑布置及检查通道。
不能。折流式火花捕捉器有助于减少到达下游滤材的火花。仍需除尘器去除悬浮粉尘和烟尘。
应定期检查,并根据实际积灰及运行条件清理。部分冷却颗粒可能被气流继续带走,因此抽屉不会截留经过设备的全部粉尘。
选型仅需三项信息:风管实际外径、火花来源(焊接、激光切割或打磨)及运行温度。无需提供风量值。